 ×
เคล็ดลับการแก้ไขปัญหาจากผู้ผลิตวาล์วแบบมีดตัดสามารถช่วยทีมบำรุงรักษาในการระบุสาเหตุของข้อบกพร่องได้ว่าเกิดจากสภาวะกระบวนการ การติดตั้ง การสึกหรอ หรือระบบขับเคลื่อน หากวาล์วแบบมีดตัดรั่ว ติดขัด หรือไม่สามารถเคลื่อนที่ครบจังหวะที่กำหนด วิธีตอบสนองที่มีประสิทธิภาพและรวดเร็วที่สุดคือการวินิจฉัยอย่างเป็นระบบ แทนการเปิด-ปิดซ้ำๆ ผู้ผลิตวาล์วแบบมีดตัดพบลักษณะปัญหาเหล่านี้บ่อยครั้งในงานที่มีความท้าทาย เช่น การจัดการสารแบบเลื่อนไหล (slurry) และของแข็ง
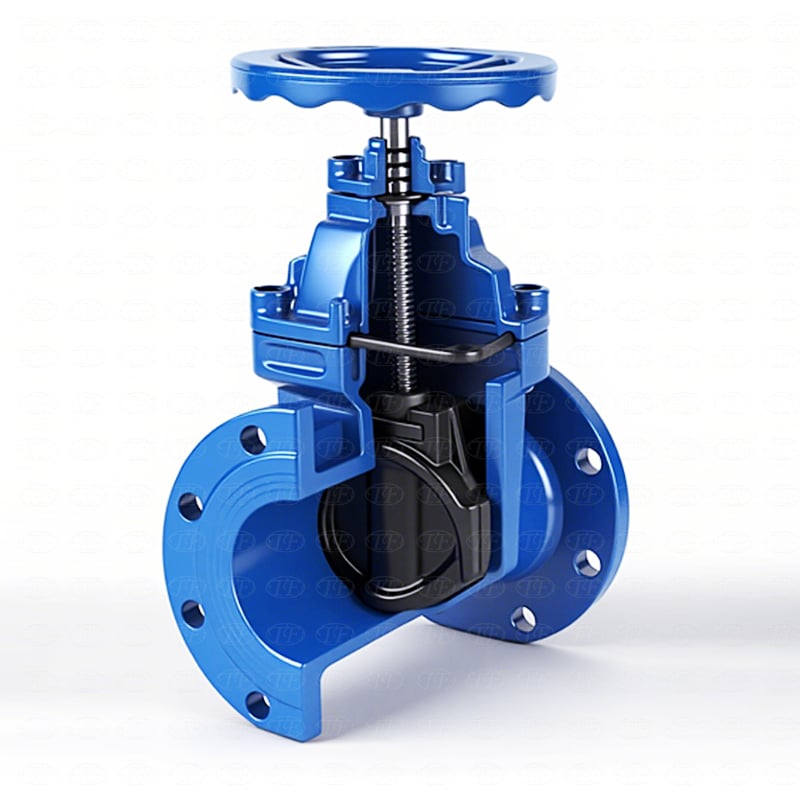
การตรวจสอบที่เหมาะสมขึ้นอยู่กับการทำงานของวาล์วและช่วงเวลาที่อาการผิดปกติปรากฏขึ้น ผู้ผลิตวาล์วแบบมีดตัดมักแนะนำให้บันทึกข้อมูลเกี่ยวกับตัวกลาง แรงดัน อุณหภูมิ ความถี่ของการใช้งาน และการตอบสนองของแอคทูเอเตอร์ก่อนเปลี่ยนชิ้นส่วน รายละเอียดเหล่านี้ช่วยแยกแยะปัญหาการรั่วซึมออกจากปัญหาการอุดตันหรือปัญหาการควบคุม ลดเวลาหยุดทำงานที่ไม่จำเป็น และให้หลักฐานที่มีประโยชน์แก่ทีมบริการสำหรับการติดตามผล
ขั้นตอนแรก ให้ระบุว่าของเหลวรั่วออกมาที่บริเวณซีท รอบก้านวาล์วหรือส่วนที่มีการปิดผนึก หรือจากข้อต่อแบบฟลานจ์ ผู้ผลิตวาล์วชนิดคันเชือก (knife gate valve) เน้นย้ำว่าการระบุตำแหน่งที่รั่วนั้นมีความสำคัญ เพราะแต่ละตำแหน่งบ่งชี้ถึงสาเหตุที่แตกต่างกัน ตัวอย่างเช่น การรั่วที่ซีทอาจเกิดจากเศษสิ่งสกปรกติดค้าง ความเสียหาย หรือการปิดไม่สนิท ขณะที่การรั่วที่ข้อต่ออาจเกิดจากปัญหาการจัดแนวหรือปัญหาที่ซีล (gasket) โปรดตรวจสอบอย่างปลอดภัยภายใต้ขั้นตอนการแยกพื้นที่ทำงาน (site isolation procedures)
บันทึกว่าการรั่วเกิดขึ้นในทิศทางใดทิศทางหนึ่งเท่านั้น หรือเกิดขึ้นที่ความดันเฉพาะ หรือเกิดขึ้นเฉพาะหลังจากวาล์วผ่านการเปิด-ปิดครบหนึ่งรอบ (valve cycles) ผู้ผลิตวาล์วชนิดคันเชือก (knife gate valve) ใช้เงื่อนไขเหล่านี้เพื่อจำกัดขอบเขตการวินิจฉัย แทนที่จะสรุปโดยสมมุติว่าซีทเสียหาย ให้ตรวจสอบตัวบ่งชี้ตำแหน่ง (position indicator) และยืนยันว่าแผ่นกั้น (gate) สามารถเคลื่อนที่ไปถึงตำแหน่งปิดตามการออกแบบได้จริง หากแอคทูเอเตอร์หยุดก่อนถึงตำแหน่งที่กำหนด ให้ตรวจสอบการตั้งค่าระยะการเคลื่อนที่ (travel settings) และสิ่งกีดขวางก่อนดำเนินการปรับส่วนที่ทำหน้าที่ปิดผนึก
การเปิด-ปิดช้าหรือติดขัดอาจเกิดจากของแข็งอัดแน่นอยู่ภายในตัววาล์ว การกัดกร่อน ไกด์เสียหาย หรือแอคทูเอเตอร์ให้แรงขับไม่เพียงพอ ผู้ผลิตวาล์วแบบคัตเตอร์เกต (knife gate valve) แนะนำให้เปรียบเทียบระยะการเคลื่อนที่จริงกับสัญญาณของแอคทูเอเตอร์ และตรวจสอบเสียงหรือการสั่นสะเทือนผิดปกติ ห้ามใช้แรงดันภายนอกเพื่อพยายามดันแผ่นเกตที่ติดขัดโดยเด็ดขาด เพราะอาจทำให้ชิ้นส่วนโค้งงอ หรือเปลี่ยนปัญหาเล็กน้อยให้กลายเป็นความเสียหายรุนแรงที่ต้องซ่อมแซมด้วยค่าใช้จ่ายสูง
ทบทวนประวัติการใช้งานเพื่อตรวจสอบการเปลี่ยนแปลงของความเข้มข้นของสแลร์รี ขนาดของอนุภาค หรืออุณหภูมิในกระบวนการ ผู้ผลิตวาล์วแบบคัตเตอร์เกต (knife gate valve) จำเป็นต้องทราบเงื่อนไขเหล่านี้เพื่อประเมินว่า วาล์วกำลังถูกใช้งานอยู่ภายในขอบเขตการใช้งานที่ออกแบบไว้หรือไม่ ก่อนเปิดจุดตรวจสอบ ต้องแยกส่วนและปล่อยแรงดันในท่อออกให้หมดตามขั้นตอนของโรงงาน หลักฐานเช่น วัสดุที่อัดแน่นอยู่หรือการสึกหรอไม่สม่ำเสมอ จะช่วยให้เจ้าหน้าที่บำรุงรักษาแยกแยะได้ว่า ปัญหาเกิดจากการสะสมของสารในกระบวนการ หรือเกิดจากความไม่สมดุลเชิงกล
หากประตูปิดแล้วแต่วาล์วยังคงให้สื่อผ่านอยู่ ให้ตรวจสอบพื้นผิวที่ใช้ปิดผนึกว่ามีเศษสิ่งสกปรกติดค้าง รอยตัด หรือการสัมผัสไม่สม่ำเสมอหรือไม่ ผู้ผลิตวาล์วแบบไนฟ์เกตอาจแนะนำให้ทำความสะอาดหรือเปลี่ยนที่นั่งที่เสียหาย ขึ้นอยู่กับการออกแบบของวาล์วและสภาวะการใช้งาน โปรดยืนยันว่าวัสดุที่ใช้แทนนั้นเหมาะสมกับสื่อในกระบวนการ อุณหภูมิ และสารเคมีที่ใช้ในการทำความสะอาด ชิ้นส่วนที่มีขนาดพอดีอาจยังไม่เหมาะสมสำหรับการใช้งานจริงได้
ก่อนประกอบใหม่ ให้กำจัดคราบสิ่งสกปรกออกโดยไม่ขีดข่วนบริเวณพื้นผิวที่ใช้ปิดผนึก และตรวจสอบให้แน่ใจว่าชิ้นส่วนต่าง ๆ วางตัวเรียบเสมอกัน ผู้ผลิตวาล์วแบบไนฟ์เกตสามารถใช้ภาพถ่าย รายละเอียดแบบจำลอง และสภาวะการใช้งานเพื่อชี้แจงวิธีการตรวจสอบที่ถูกต้อง ปฏิบัติตามลำดับการขันที่ระบุไว้ และหลีกเลี่ยงการบีบซีลแบบนุ่มมากเกินไป หลังจากประกอบเสร็จแล้ว ให้ดำเนินการเปิด-ปิดวาล์วภายใต้การทดสอบที่ควบคุมอย่างระมัดระวัง และตรวจสอบการรั่วไหลภายใต้สภาวะที่ได้รับการรับรอง
สำหรับวาล์วที่ขับเคลื่อนด้วยพลังงาน ให้ยืนยันความดันของแหล่งจ่ายหรือแรงดันไฟฟ้าขาเข้า สัญญาณควบคุม สวิตช์จำกัดการเคลื่อนที่ และตำแหน่งหยุดการเคลื่อนที่ ผู้ผลิตวาล์วแบบมีดตัด (knife gate valve) แนะนำให้ตรวจสอบส่วนพื้นฐานเหล่านี้ก่อนถอดแอคทูเอเตอร์ออก การจ่ายอากาศที่อ่อนแอ การเดินสายไฟผิดวิธี หรือการปรับสวิตช์ไม่เหมาะสม อาจทำให้เกิดอาการคล้ายกับความล้มเหลวเชิงกล ให้เปรียบเทียบตำแหน่งที่สั่งการกับตำแหน่งจริง และบันทึกความไม่สอดคล้องกันทั้งหมด เพื่อให้ทีมควบคุมและทีมเชิงกลสามารถประสานงานกันในการตรวจสอบขั้นตอนต่อไป
การติดตั้งอาจก่อให้เกิดปัญหาในการใช้งานได้เช่นกัน ผู้ผลิตวาล์วแบบมีดตัด (knife gate valve) มักสอบถามว่าท่อได้รับการรองรับอย่างเหมาะสมหรือไม่ วาล์วจัดแนวถูกต้องหรือไม่ และทิศทางการไหลสอดคล้องกับข้อกำหนดการออกแบบหรือไม่ ความเครียดจากท่อหรือการต่อเชื่อมที่บิดเบี้ยวอาจรบกวนการเคลื่อนที่หรือการปิดผนึก ให้ตรวจสอบการรองรับบริเวณใกล้เคียงและการจัดแนวฟลานจ์ จากนั้นแก้ไขภาระภายนอกก่อนสรุปว่าจำเป็นต้องเปลี่ยนวาล์วเอง
ก่อนดำเนินการปรับปรุง ให้แยกสายงานออก ปล่อยแรงดันออก ระบายน้ำหรือล้างสื่อที่เป็นอันตรายตามความจำเป็น และตรวจสอบให้แน่ใจว่าอยู่ในสภาวะพลังงานศูนย์ ผู้ผลิตวาล์วแบบมีดตัด (knife gate valve) สามารถให้คำแนะนำเกี่ยวกับรายละเอียดการบริการเฉพาะรุ่นได้ แต่ขั้นตอนความปลอดภัยของสถานที่เป็นผู้กำหนดวิธีปฏิบัติงาน โปรดยืนยันรายการอะไหล่และเครื่องมือก่อนถอดชิ้นส่วน และทำเครื่องหมายทิศทางการติดตั้งของแต่ละชิ้นส่วน การซ่อมแซมอย่างควบคุมได้จะช่วยปกป้องช่างเทคนิคและทำให้ระบุได้ง่ายขึ้นว่าการแก้ไขใดที่สามารถแก้ไขข้อบกพร่องได้
ระหว่างการตรวจสอบ ให้บันทึกหมายเลขป้ายกำกับของวาล์ว ขนาด วัสดุ ประเภทแอคทูเอเตอร์ และความเสียหายที่มองเห็นได้ ผู้ผลิตวาล์วแบบมีดตัด (knife gate valve) สามารถตีความข้อมูลเหล่านี้ได้อย่างมีประสิทธิภาพมากกว่าการอธิบายเพียงอาการเท่านั้น โปรดถ่ายภาพบริเวณแผ่นกั้น (gate) ที่นั่งวาล์ว (seat) วัสดุบรรจุ (packing) และจุดเชื่อมต่อของแอคทูเอเตอร์ก่อนทำความสะอาด ควรเก็บชิ้นส่วนที่ถอดออกไว้สำหรับการตรวจสอบเพิ่มเติมเมื่อเป็นไปได้ เพราะรูปแบบการสึกหรอสามารถบ่งชี้ถึงสภาพการทำงานที่มีฤทธิ์กัดกร่อน การเรียงตัวไม่ตรง หรือเงื่อนไขการใช้งานอื่นๆ ซึ่งแม้แต่ชิ้นส่วนใหม่ก็อาจไม่สามารถแก้ไขได้ด้วยตนเอง
หลังจากการซ่อมแซม ให้ทดสอบการเคลื่อนที่ตลอดช่วงการเปิด-ปิดทั้งหมด และตรวจสอบการบ่งชี้ตำแหน่ง เวลาตอบสนอง และพฤติกรรมการปิดสนิทเทียบกับเกณฑ์การรับรองหน้างาน ผู้ผลิตวาล์วแบบคีม (knife gate valve) แนะนำให้บันทึกเงื่อนไขการทดสอบ เพื่อใช้เป็นฐานข้อมูลอ้างอิงที่เชื่อถือได้สำหรับการตรวจสอบในอนาคต ให้กลับนำของไหลเข้าสู่ระบบอย่างระมัดระวัง และสังเกตวาล์วอย่างใกล้ชิดเพื่อหาสัญญาณรั่ว แรงสั่นสะเทือน หรือการเปลี่ยนแปลงของภาระที่ตัวขับเคลื่อนรับไว้ หากอาการเดิมกลับมาปรากฏอีก ให้หยุดการทำงานทันทีและประเมินสถานการณ์ใหม่
ใช้บันทึกการบำรุงรักษาเพื่อติดตามความถี่ของการทำงาน ช่วงเวลาการทำความสะอาด กรณีเสียหาย และชิ้นส่วนที่ถูกเปลี่ยน ผู้ผลิตวาล์วแบบคีม (knife gate valve) สามารถใช้ประวัติเหล่านี้ในการพิจารณาร่วมกันว่า ควรทบทวนเงื่อนไขการใช้งาน วัสดุที่ใช้ หรือวิธีปฏิบัติในการดำเนินงานหรือไม่ การตรวจสอบเชิงป้องกันควรพิจารณาจากลักษณะของสื่อที่ผ่านวาล์วและภาระงานจริง มากกว่าอาศัยกำหนดเวลาทั่วไปเพียงอย่างเดียว เพื่อความเข้าใจบริบทการใช้งาน โปรดศึกษาแหล่งข้อมูลนี้ ผู้ผลิตลูกบิดมีด และยืนยันความเหมาะสมของผลิตภัณฑ์ด้วยข้อมูลทางเทคนิคที่เกี่ยวข้อง
ค้นหาเส้นทางที่มีการรั่วซึม ยืนยันว่าวาล์วปิดสนิทแล้ว และบันทึกสภาวะความดันและสภาวะการดำเนินงาน ผู้ผลิตวาล์วแบบเคียว (knife gate valve) ใช้ข้อมูลสังเกตเหล่านี้เพื่อแยกแยะปัญหารั่วซึมที่เกิดจากซีท ออกจากปัญหาที่เกิดจากส่วนปะเก็นหรือข้อต่อฟลานจ์ ต้องตัดแยกสายการไหลอย่างปลอดภัยก่อนตรวจสอบ และห้ามปรับชิ้นส่วนใดๆ ขณะที่วาล์วยังคงมีแรงดัน
สาเหตุทั่วไปได้แก่ การสะสมของของแข็ง ไกด์เสียหาย สนิมกัดกร่อน การเรียงตัวไม่ตรง และกำลังขาของแอคทูเอเตอร์ไม่เพียงพอ ผู้ผลิตวาล์วแบบเคียวสามารถช่วยวิเคราะห์สาเหตุที่เป็นไปได้ หากได้รับข้อมูลเกี่ยวกับสารที่ผ่านวาล์ว ประวัติการใช้งาน และรายละเอียดของแอคทูเอเตอร์ ห้ามออกแรงดันหรือดึงประตูวาล์วโดยเด็ดขาด ให้ตัดแยกอุปกรณ์ออกจากระบบก่อน แล้วจึงตรวจสอบตามขั้นตอนที่ได้รับการรับรอง
ติดต่อฝ่ายสนับสนุนเมื่อข้อบกพร่องยังคงมีอยู่หลังจากตรวจสอบพื้นฐานแล้ว ไม่แน่ใจว่าชิ้นส่วนที่ต้องเปลี่ยนนั้นถูกต้องหรือไม่ หรือไม่แน่ใจเกี่ยวกับรุ่นของวาล์วและขีดจำกัดการให้บริการ ผู้ผลิตวาล์วแบบคัตเตอร์เกตสามารถใช้รายละเอียดการระบุตัวตนและหลักฐานจากการตรวจสอบเพื่อชี้แนะขั้นตอนต่อไป โปรดระบุอาการ ภาวะการทำงานของกระบวนการ และประวัติการซ่อมแซม เพื่อให้การอภิปรายมีประโยชน์มากยิ่งขึ้น
ฝอซาน ถังเจิ้ง พายป์ ฟิตติ้งส์ จำกัด ให้บริการวาล์วแบบสไลด์ (Gate Valves), วาล์วแบบลูกสูบ (Globe Valves), วาล์วแบบลูกบอล (Ball Valves) และวาล์วควบคุม (Control Valves) คุณภาพสูงสำหรับอุตสาหกรรมปิโตรเคมี พลังงาน และระบบปรับอากาศและระบายอากาศ (HVAC) มีประสบการณ์มากกว่า 30 ปี รับประกันสินค้า 18 เดือน และให้การสนับสนุนทางเทคนิคตลอด 24/7 ขอรับโซลูชันที่ออกแบบเฉพาะสำหรับคุณได้ทันทีวันนี้
No. 36, 38, 40, 42, 44, 46 North Sixth Road, 1st Floor, Guangdong Lecong Steel World Hardware Accessories Decoration City, Lecong Town
Copyright © Foshan Tangzheng Pipe Fittings Co., Ltd. | นโยบายความเป็นส่วนตัว

 EN

