 ×
Tipps zur Fehlerbehebung von Herstellern von Messer-Gate-Ventilen können Wartungsteams dabei unterstützen, zu ermitteln, ob eine Störung auf Prozessbedingungen, die Montage, Verschleiß oder die Ansteuerung zurückzuführen ist. Wenn ein Messer-Gate-Ventil leckt, klemmt oder seinen Hub nicht vollständig ausführt, ist die schnellste sinnvolle Reaktion eine strukturierte Diagnose – und nicht wiederholtes Schalten. Hersteller von Messer-Gate-Ventilen beobachten diese Muster regelmäßig bei anspruchsvollen Aufgaben im Umgang mit Schlamm und Feststoffen.
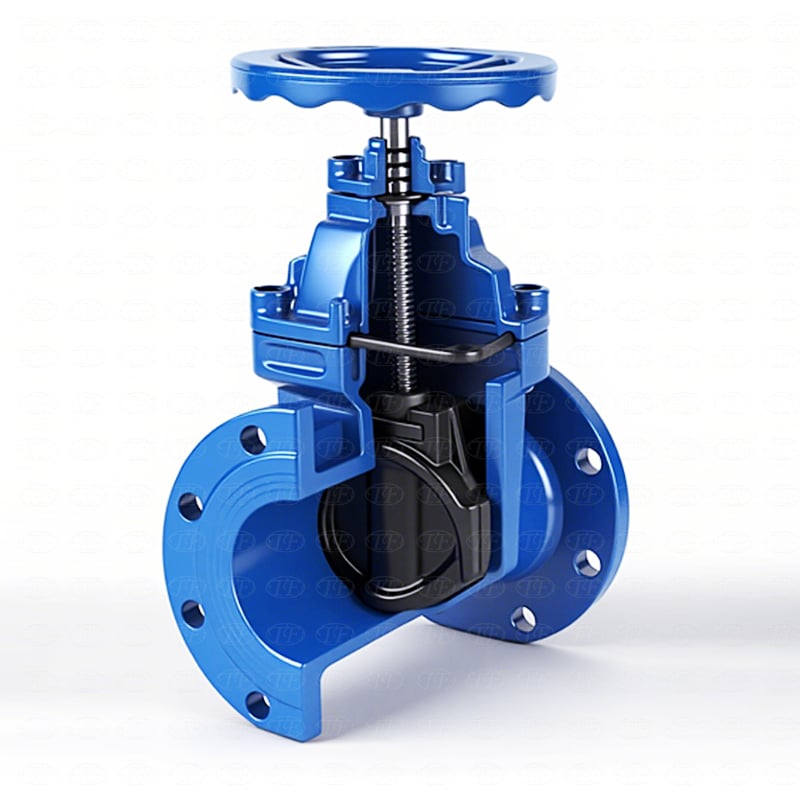
Die richtigen Prüfungen hängen davon ab, was das Ventil tut und wann das Symptom auftritt. Hersteller von Messer-Gate-Ventilen empfehlen in der Regel, vor dem Austausch von Komponenten das Medium, den Druck, die Temperatur, die Schaltfrequenz und die Reaktion des Stellglieds zu dokumentieren. Diese Angaben helfen dabei, ein Dichtungsproblem von einer Verstopfung oder einer Steuerungsstörung zu unterscheiden, unnötige Ausfallzeiten zu reduzieren und Service-Teams aussagekräftige Nachweise für Folgemaßnahmen zu liefern.
Bestimmen Sie zunächst, ob Flüssigkeit durch den Sitz, um den Stiel oder die Packung oder aus einer Flanschverbindung austritt. Hersteller von Messer-Gate-Ventilen betonen die Lokalisierung der Undichtigkeit, da jeder Austrittspfad auf eine andere Ursache hinweist. Eine Undichtigkeit am Sitz kann durch eingeschlossene Feststoffe, Beschädigung oder unvollständige Schließung verursacht sein, während ein Leck an einer Verbindung auf Ausrichtungs- oder Dichtungsprobleme zurückzuführen sein kann. Führen Sie die Inspektion sicher gemäß den vor Ort geltenden Isolationsverfahren durch.
Notieren Sie, ob die Undichtigkeit in einer Richtung, bei einem bestimmten Druck oder erst nach dem Öffnen und Schließen des Ventils auftritt. Hersteller von Messer-Gate-Ventilen nutzen diese Bedingungen, um die Diagnose einzugrenzen, statt vorschnell einen Sitzausfall anzunehmen. Überprüfen Sie den Positionsindikator und stellen Sie sicher, dass das Ventil seine vorgesehene geschlossene Position erreicht. Falls der Stellantrieb zu früh stoppt, untersuchen Sie zunächst die Hub-Einstellungen und mögliche Hindernisse, bevor Sie die Dichtteile justieren.
Ein langsames oder blockiertes Schiebertor kann durch Verfestigung von Feststoffen im Gehäuse, Korrosion, beschädigte Führungsbahnen oder einen Stellantrieb mit unzureichender Leistungsabgabe verursacht werden. Hersteller von Messerschieberventilen empfehlen, die tatsächliche Hublänge mit dem Stellantriebssignal zu vergleichen und auf ungewöhnliche Geräusche oder Vibrationen zu achten. Ein blockiertes Tor niemals mithilfe improvisierter Hebelkräfte zu bewegen; übermäßige Kraft kann Komponenten verbiegen oder eine leicht behebbare Verstopfung in eine kostspielige Reparatur verwandeln.
Überprüfen Sie die Betriebshistorie auf Änderungen der Schlammkonzentration, der Partikelgröße oder der Prozesstemperatur. Hersteller von Messerschieberventilen benötigen diese Angaben, um zu bewerten, ob das Ventil innerhalb seines vorgesehenen Einsatzbereichs betrieben wird. Isolieren und entlasten Sie die Leitung vor dem Öffnen von Inspektionsstellen gemäß den Anlagenverfahren. Hinweise auf verdichtete Ablagerungen oder ungleichmäßigen Verschleiß helfen dem Wartungspersonal, zwischen prozessbedingten Ablagerungen und mechanischer Fehlausrichtung zu unterscheiden.
Falls das Tor schließt, aber das Ventil weiterhin Medium durchlässt, prüfen Sie die Dichtflächen auf eingebrannten Schmutz, Schnittstellen oder ungleichmäßigen Kontakt. Hersteller von Messer-Torventilen empfehlen je nach Ventildesign und Einsatzbedingungen möglicherweise das Reinigen oder Ersetzen eines beschädigten Sitzes. Stellen Sie sicher, dass das Ersatzmaterial für das Prozessmedium, die Temperatur und die Reinigungschemikalien geeignet ist. Ein Teil, das dimensionsmäßig passt, kann dennoch für die tatsächliche Betriebsaufgabe ungeeignet sein.
Vor der Wiedermontage entfernen Sie Ablagerungen, ohne den Dichtbereich zu verkratzen, und überprüfen Sie, ob die Komponenten gerade sitzen. Hersteller von Messer-Torventilen können anhand von Fotos, Modellangaben und Einsatzbedingungen die richtige Prüfmethode klären. Befolgen Sie die vorgeschriebene Anziehreihenfolge und vermeiden Sie eine Überkompression weicher Dichtungen. Nach der Montage betreiben Sie das Ventil in einem kontrollierten Test und prüfen Sie unter zugelassenen Bedingungen auf Undichtigkeiten.
Bei angetriebenen Ventilen prüfen Sie den Versorgungsdruck oder den elektrischen Eingang, das Steuersignal, die Endschalter und die Anschlagbegrenzungen. Hersteller von Messer-Gate-Ventilen empfehlen, diese Grundlagen zu überprüfen, bevor ein Stellglied entfernt wird. Eine schwache Druckluftversorgung, eine fehlerhafte Verkabelung oder ein falsch eingestellter Schalter können einen mechanischen Defekt vortäuschen. Vergleichen Sie die vorgegebene mit der tatsächlichen Position und dokumentieren Sie jede Abweichung, damit Steuerungs- und Mechanikteams die nächste Prüfung koordinieren können.
Auch die Montage kann Betriebsstörungen verursachen. Hersteller von Messer-Gate-Ventilen fragen häufig, ob die Rohrleitung gestützt ist, das Ventil ausgerichtet ist und die Strömungsrichtung den Konstruktionsanforderungen entspricht. Rohrspannungen oder eine verzerrte Verbindung können die Bewegung oder die Dichtwirkung beeinträchtigen. Prüfen Sie die benachbarten Stützen und die Flanschausrichtung und beseitigen Sie externe Belastungen, bevor Sie schlussfolgern, dass das Ventil selbst ersetzt werden muss.
Vor der Intervention muss die Leitung isoliert, der Druck abgebaut und gefährliche Medien je nach Erfordernis entleert oder gespült werden; zudem sind die Null-Energie-Bedingungen zu bestätigen. Hersteller von Messer-Gate-Ventilen können zu modellspezifischen Wartungsdetails beraten, doch vor Ort gelten stets die jeweiligen Sicherheitsverfahren. Vor dem Demontagevorgang sind erforderliche Teile und Werkzeuge zu prüfen sowie die Ausrichtung der Komponenten zu kennzeichnen. Eine kontrollierte Reparatur schützt das technische Personal und erleichtert die Identifizierung derjenigen korrigierenden Maßnahme, die den Fehler behoben hat.
Während der Inspektion sind Typenschild, Nennweite, Werkstoffe, Stellungsantriebstyp sowie sichtbare Schäden zu dokumentieren. Hersteller von Messer-Gate-Ventilen können diese Informationen effektiver interpretieren als eine alleinige Symptombeschreibung. Vor der Reinigung sind Fotos von Schieber, Sitz, Stopfbuchse und Antriebsanschlüssen anzufertigen. Entfernte Teile sollten, soweit praktikabel, zur späteren Begutachtung aufbewahrt werden, da Verschleifmuster Hinweise auf abrasiven Betrieb, Fehlausrichtung oder Betriebsbedingungen liefern können, die durch einen neuen Komponentenaustausch allein nicht behoben werden.
Nach der Reparatur die Bewegung über den gesamten Hub testen und die Positionsanzeige, die Ansprechzeit sowie das Abschaltverhalten anhand der vor Ort geltenden Abnahmekriterien überprüfen. Hersteller von Messer-Gate-Ventilen empfehlen, die Prüfbedingungen zu dokumentieren, um für zukünftige Kontrollen eine zuverlässige Vergleichsbasis zu haben. Den Prozessstrom vorsichtig wieder einführen und das Ventil auf Undichtigkeiten, Vibrationen oder veränderte Stellantriebslasten überwachen. Bei Wiederauftreten des ursprünglichen Symptoms unverzüglich stoppen und erneut bewerten.
Wartungsprotokolle zur Erfassung der Schalthäufigkeit, Reinigungsintervalle, Ausfälle und ausgetauschten Komponenten nutzen. Hersteller von Messer-Gate-Ventilen können diese Historie verwenden, um zu prüfen, ob Betriebsbedingungen, Werkstoffe oder Betriebsverfahren einer Überarbeitung bedürfen. Vorbeugende Prüfungen sollten sich am Fördermedium und der Einsatzart orientieren, statt sich allein auf einen generischen Kalender zu stützen. Für den Anwendungskontext dieses knife gate valve manufacturers dokuments konsultieren und die Produkttauglichkeit anhand der jeweiligen technischen Daten bestätigen.
Suchen Sie den Leckpfad, stellen Sie sicher, dass das Ventil seine geschlossene Position erreicht, und notieren Sie Druck sowie Prozessbedingungen. Hersteller von Messer-Gate-Ventilen nutzen diese Beobachtungen, um Sitzleckagen von Packungs- oder Flanschproblemen zu unterscheiden. Isolieren Sie die Leitung vor der Inspektion sicher und vermeiden Sie Komponentenanpassungen, solange das Ventil unter Druck steht.
Häufige Ursachen sind Ablagerungen fester Stoffe, beschädigte Führungen, Korrosion, Fehlausrichtung oder unzureichende Aktuatorleistung. Hersteller von Messer-Gate-Ventilen können bei Vorlage des Mediums, der Betriebshistorie und der Aktuatordaten die wahrscheinliche Ursache bewerten. Zwingen Sie das Ventil nicht; isolieren Sie das Gerät zunächst sicher und führen Sie die Inspektion gemäß zugelassener Verfahren durch.
Wenden Sie sich an den Support, wenn die Störung nach grundlegenden Prüfungen weiterhin besteht, die korrekten Ersatzteile unklar sind oder das Ventilmodell und die zulässigen Servicegrenzwerte unsicher sind. Hersteller von Messer-Gate-Ventilen können Identifikationsdetails und Prüfnachweise nutzen, um die nächsten Schritte zu bestimmen. Geben Sie Symptome, Prozessbedingungen und Reparaturhistorie an, um das Gespräch aussagekräftiger zu gestalten.
Foshan Tangzheng Rohrfitting Co., Ltd. bietet hochwertige Absperr-, Regel-, Kugel- und Steuerventile für die petrochemische Industrie, die Energieerzeugung und die Klimatechnik (HVAC). Über 30 Jahre Erfahrung, 18 Monate Garantie, technischer Support rund um die Uhr. Fordern Sie noch heute eine maßgeschneiderte Lösung an.
No. 36, 38, 40, 42, 44, 46 North Sixth Road, 1st Floor, Guangdong Lecong Steel World Hardware Accessories Decoration City, Lecong Town
Copyright © Foshan Tangzheng Pipe Fittings Co., Ltd. | DATENSCHUTZRICHTLINIE

 EN

